Hầu hết mọi yêu cầu về ống sợi carbon đều bắt đầu với ba thông số giống nhau: đường kính ngoài, đường kính trong và chiều dài. Tuy nhiên, ba thông số này có thể được đáp ứng bằng ít nhất hai phương pháp sản xuất hoàn toàn khác nhau, và phương pháp bạn chọn sẽ quyết định cách thức hoạt động của bộ phận hoàn thiện, hình dáng của nó và chi phí khi sản xuất hàng loạt.
Bài viết này so sánh hai quy trình thường được sử dụng nhất cho ống sợi carbon và sợi thủy tinh — pultrusion và cuộn bọc — từ góc độ của một kỹ sư thiết kế hoặc quản lý nguồn cung cấp đang chỉ định một bộ phận lần đầu tiên.
Pultrusion thực sự làm gì
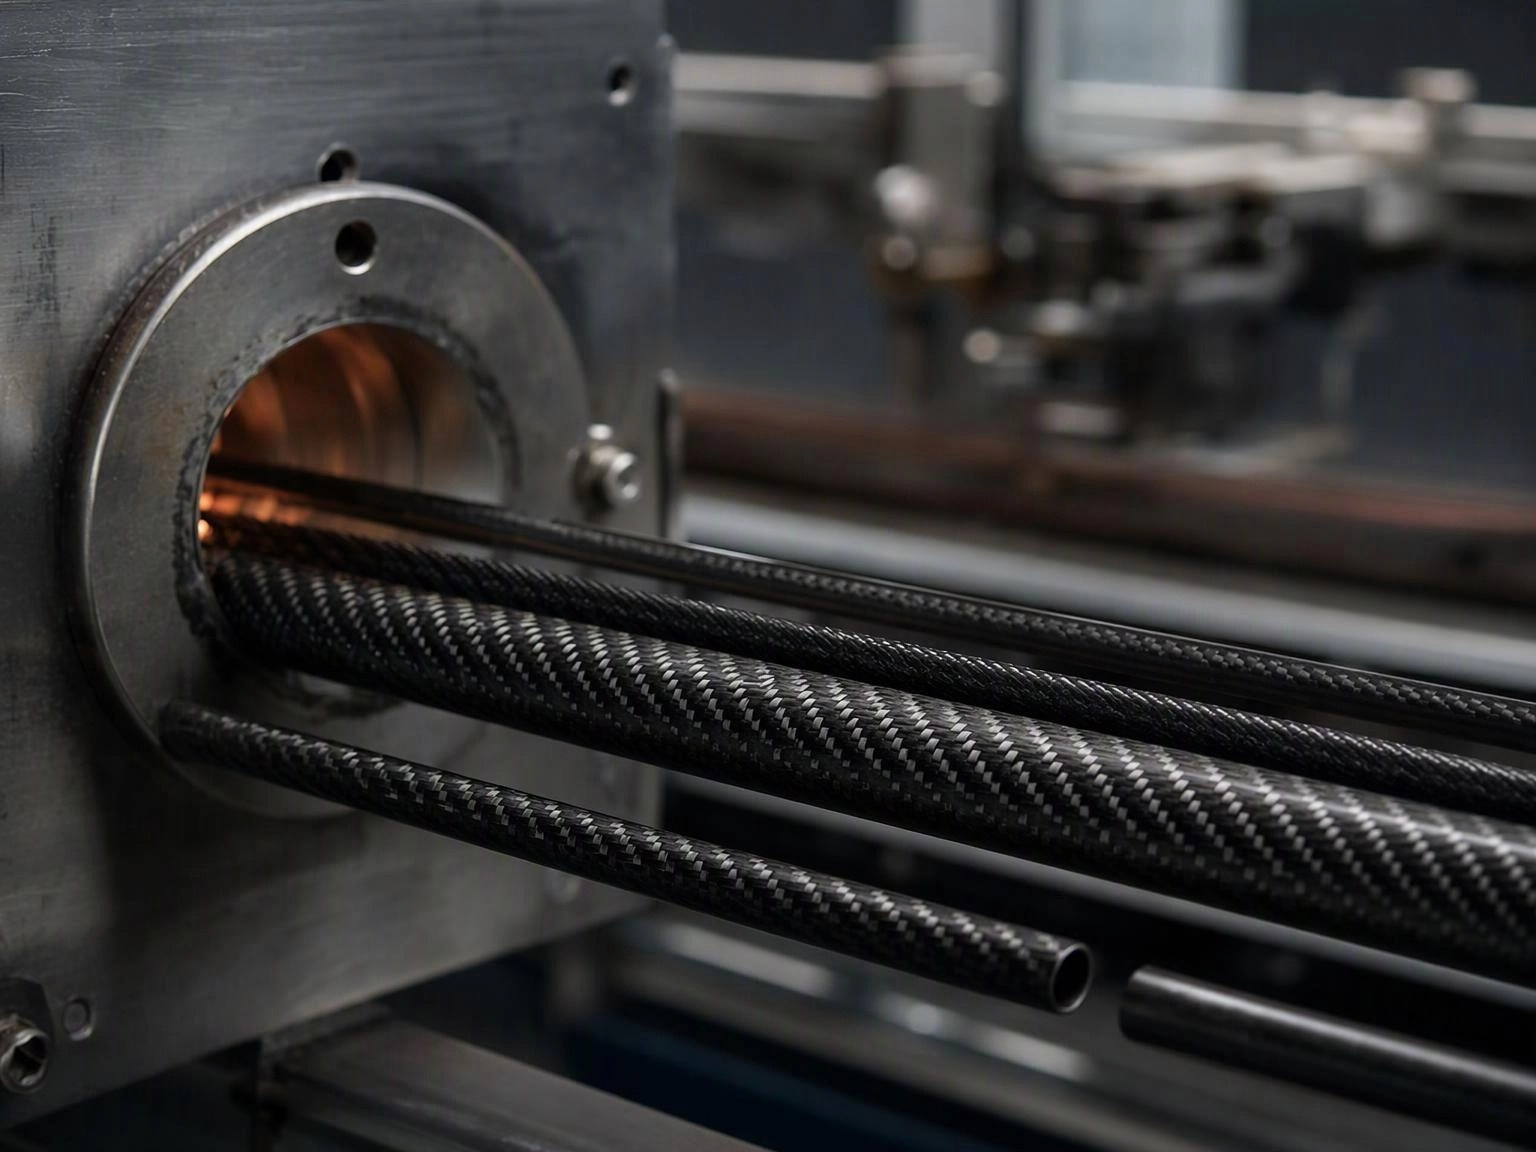
Trong pultrusion, các sợi khô được kéo liên tục qua một bể nhựa và sau đó qua một khuôn thép nóng để định hình mặt cắt. Kết quả là một bộ phận có hình dạng không đổi: thanh, ống tròn, ống vuông, dải phẳng hoặc một hình dạng tùy chỉnh, được sản xuất theo lô dài và cắt theo chiều dài sau đó.
Bởi vì các sợi được kéo theo một đường thẳng và giữ dưới căng, ống pultruded rất hiệu quả theo hướng trục. Tỷ lệ thể tích sợi thường cao hơn so với các quy trình thủ công, hàm lượng rỗng thấp, và quy trình đủ lặp lại để độ dày tường có thể được giữ trong một dải chặt chẽ khi khuôn ổn định.
- Tốt nhất cho: các thành phần cấu trúc thẳng dưới căng hoặc uốn — cánh tay drone, chân chân máy, cột lều, tay cầm công cụ, khoảng cách khung, thanh cách điện.
- Hướng sức mạnh: bị chi phối bởi các sợi trục 0°. Sức mạnh vòng là tương đối thấp trừ khi một lớp dệt hoặc bện được thêm vào.
- Công cụ: một khuôn cho mỗi mặt cắt. Chi phí được phân bổ trên các lô dài, vì vậy pultrusion trở nên rất kinh tế trên vài nghìn mét.
- Hoàn thiện: bề mặt được hình thành bằng khuôn mịn, thường có một đường sợi trục rõ ràng thay vì một mẫu dệt trang trí.
Cuộn bọc làm gì
Cuộn bọc bắt đầu từ tấm sợi carbon đã được ngâm trước. Tấm prepreg được đặt lên một trục thép, cuộn dưới căng để xây dựng độ dày tường cần thiết, sau đó được đóng rắn — thường dưới băng co nhiệt trong lò — và cuối cùng trục được lấy ra.
Bởi vì vật liệu là một tấm phẳng cuộn quanh trục, các sợi theo chu vi thay vì chiều dài. Thực tế đơn giản đó thay đổi hành vi cơ học: ống cuộn bọc rất xuất sắc trong hướng vòng và khả năng chịu áp lực, và đây là con đường tự nhiên cho bất cứ thứ gì cần một bề mặt dệt trang trí.
- Tốt nhất cho: các bộ phận và sản phẩm có thể nhìn thấy nơi mà ngoại hình quan trọng — thân gậy bi-a, gậy trekking, ống xe đạp, cánh drone với hoàn thiện 3K twill, vỏ trang trí.
- Hướng sức mạnh: mạnh trong vòng và xoắn. Độ cứng trục phụ thuộc vào góc bố trí, vì vậy một bố trí 0/90 có thể được sử dụng khi độ cứng uốn quan trọng.
- Công cụ: trục rẻ hơn nhiều so với khuôn pultrusion, điều này làm cho cuộn bọc khả thi từ vài trăm sản phẩm.
- Hoàn thiện: hoa văn dệt có thể nhìn thấy qua nhựa, mức độ bóng có thể được kiểm soát từ mờ đến gương, và các mẫu màu hoặc 3K dễ dàng đạt được.
Sự so sánh quan trọng trong báo giá
Khi cả hai quy trình có thể tạo ra cùng một ống danh nghĩa, quyết định thường dựa vào bốn sự đánh đổi:
- Độ cứng trên gram. Nếu bộ phận là một thanh thẳng và ngoại hình không quan trọng, pultrusion thường thắng: nhiều sợi trục hơn cho cùng một trọng lượng.
- Vẻ ngoài. Nếu khách hàng sẽ thấy bộ phận, cuộn bọc thắng. Một ống pultruded có thể được sơn, nhưng việc tái tạo một hoa văn dệt 3K sâu là không thực tế.
- Độ dung sai tường. Tường pultruded được xác định bởi khuôn và nhất quán dọc theo chiều dài. Tường cuộn bọc được xây dựng từng lớp, vì vậy độ dung sai phụ thuộc vào số lớp và kiểm soát trục.
- Khối lượng và chiều dài. Pultrusion liên tục phù hợp với chiều dài dài và khối lượng lớn. Cuộn bọc phù hợp với chiều dài ngắn hơn, tường dày hơn và các SKU hỗn hợp.
Nơi hai quy trình giao thoa
Nhiều sản phẩm thực sự cần cả hai hành vi. Một cánh tay drone có thể cần độ cứng trục cho tải bay và sức mạnh vòng tại điểm gắn động cơ; một gậy trekking cần độ cứng uốn ở thân và khả năng chịu nén tại khớp khóa. Trong những trường hợp này, câu trả lời thực tiễn thường là một giải pháp lai: một lõi pultruded với một lớp trang trí hoặc vòng bọc, hoặc một ống cuộn bọc với một tỷ lệ lớp 0°.
Đó là một cuộc trò chuyện đáng để thực hiện với nhà máy trước khi bản vẽ được cố định, vì thứ tự bố trí ảnh hưởng đến cả giá cả và số lượng đặt hàng tối thiểu.
Cách Shengtian tiếp cận việc chỉ định ống
Công ty Công nghệ Shengtian Quảng Đông vận hành cả hai dây chuyền pultrusion và cuộn bọc dưới một mái nhà, sản xuất các thanh sợi carbon và sợi thủy tinh, ống tròn, ống vuông và các hình dạng tùy chỉnh. Bởi vì cả hai phương pháp đều được thực hiện nội bộ, khuyến nghị dựa trên ứng dụng thay vì trên máy nào đang có sẵn. Các thông tin đầu vào điển hình mà chúng tôi yêu cầu là trường hợp tải, yêu cầu về ngoại hình, nhiệt độ hoạt động và số lượng hàng năm — từ đó, quy trình và bố trí có thể được đề xuất cùng với một dải dung sai thực tế.
Nếu bạn vẫn đang ở giai đoạn so sánh các tùy chọn, hãy gửi một bản vẽ hoặc thậm chí một bản phác thảo với các kích thước mục tiêu và chúng tôi sẽ phản hồi với quy trình được khuyến nghị, một kế hoạch mẫu và một mức giá chỉ dẫn cho cả hai phương pháp.
Các thanh sợi carbon · Các ống cuộn bọc 3K · Các ống vuông sợi carbon