Стеклопластиковые и композитные детали выходят на рынок через несколько производственных маршрутов, и выбор обычно делается на раннем этапе — часто до окончательной заморозки дизайна продукта. Если ошибиться, деталь окажется либо слишком дорогой для продажи, либо не сможет соответствовать необходимым требованиям по поверхности и допускам.
В этой статье сравниваются три маршрута, о которых нас чаще всего спрашивают: прессование SMC, литье BMC и ручное укладывание с использованием полиэстера или эпоксидной смолы.
Ручное укладывание: гибкое, дешевое для начала, дорогое для масштабирования
Ручное укладывание (и его родственники, распыление и вакуумная упаковка) использует открытую форму. Стеклоткань или стекломат помещаются в форму, смола наносится вручную или распылением, а деталь отверждается на открытом воздухе или под вакуумом.
Преимущество заключается в том, что инструменты недороги — часто лишь малая часть стоимости металлической формы — поэтому это правильный маршрут для прототипов, крупных единичных форм, корпусов лодок, архитектурных элементов и индивидуальных работ с низким объемом. Недостатки проявляются при увеличении объема и на видимой поверхности: вариация между деталями велика, трудозатраты доминируют в стоимости, поверхность обычно требует гель-коата и финишной обработки, а обе стороны детали не определены одинаково хорошо.
SMC: согласованные формы для повторяемых, двухсторонних деталей
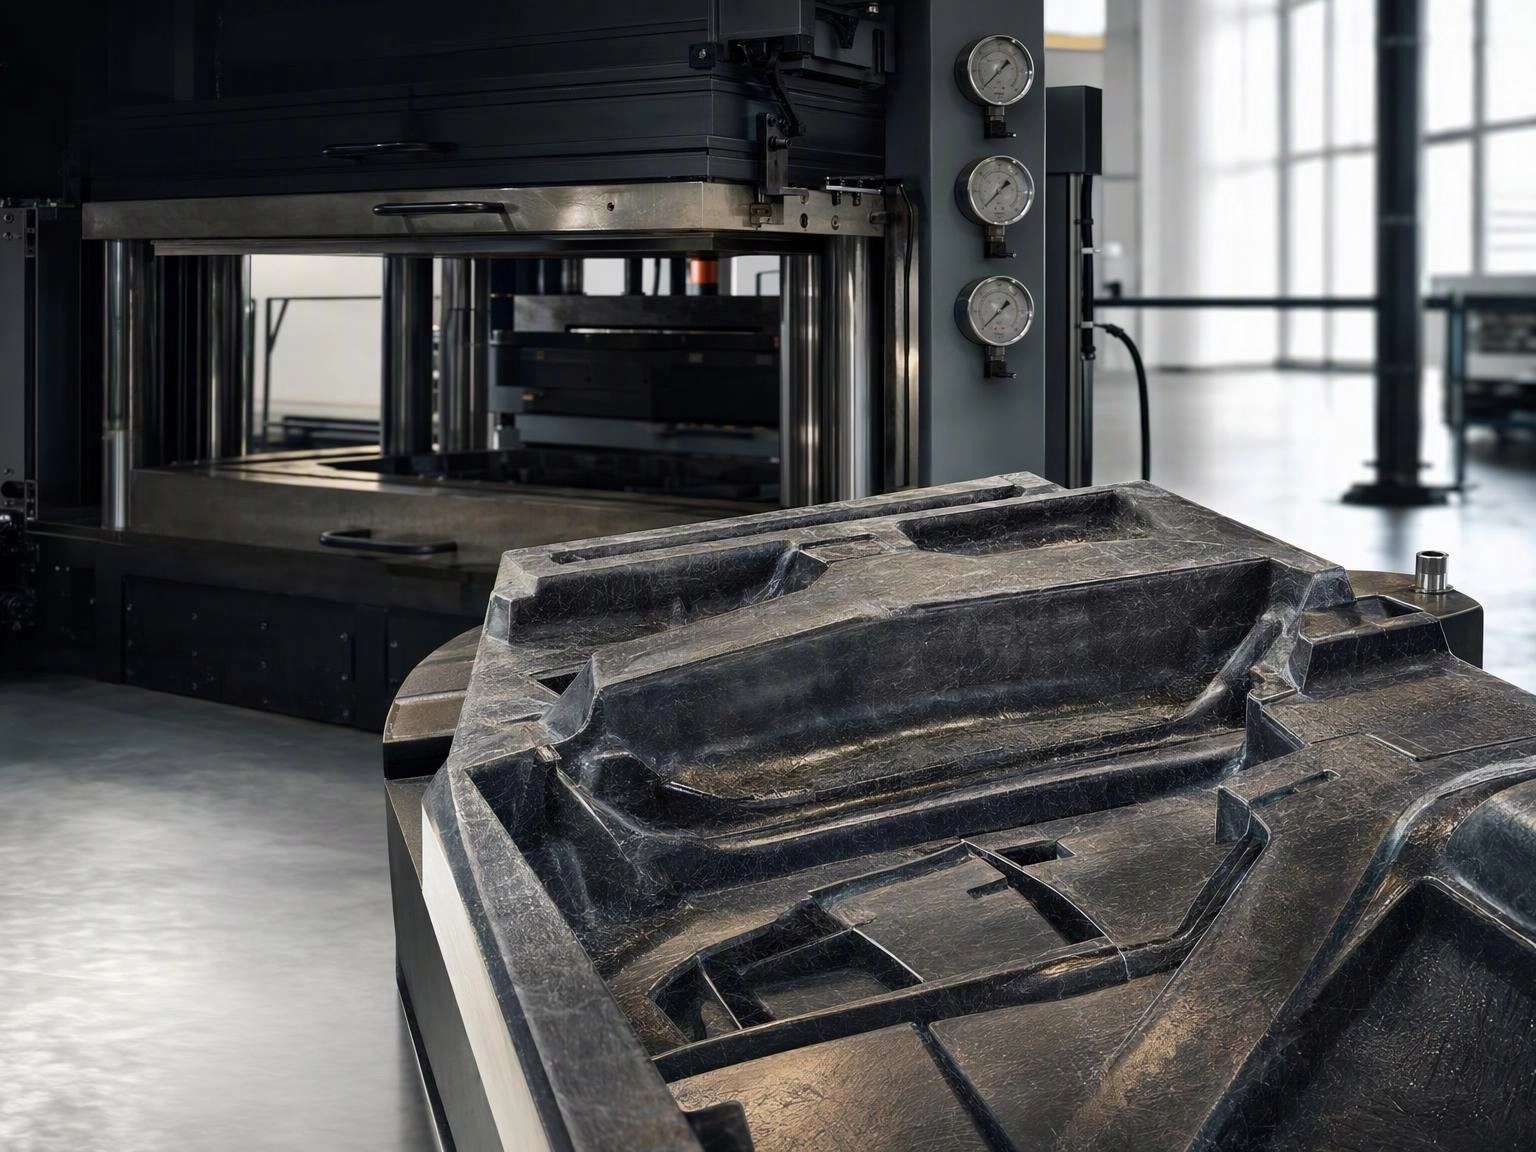
Sheet Molding Compound — это предварительно смешанный лист из нарезанного стекловолокна, смолы и наполнителя, созревший до рабочей консистенции. Он нарезается и помещается в нагретую металлическую форму, затем сжимается под высоким давлением, пока не заполнит полость и не отвердится.
Что это дает:
- Две хорошие поверхности. Обе стороны принимают отделку формы, в отличие от ручного укладывания, где только сторона с гель-коатом является косметической.
- Повторяемость. Толщина стенки, геометрия ребер и вставки задаются инструментом, так что единица 1,000 соответствует единице 1.
- Интегрированные функции. Ребра, выступы, металлические вставки и монтажные точки могут быть сформированы, что исключает вторичные операции и крепежи.
- Скорость. Время цикла для средних деталей измеряется в минутах, а не в часах.
Компромисс заключается в инструментах: закаленная стальная форма — это значительная инвестиция, которая окупается только при нескольких тысячах деталей. SMC также имеет практические ограничения на то, насколько тонкой и детализированной может быть деталь, а нарезанное волокно обеспечивает хорошую, но не оптимизированную по направлению прочность.
BMC: для толстых, сложных, высокодетализированных деталей
Bulk Molding Compound — это тот же семейство материалов в форме пасты, что позволяет его инжектировать или формовать методом трансфера, а не прессовать из листа. Он лучше заполняет глубокие, сложные полости и обходит вставки.
Это делает BMC естественным выбором для электрических корпусов, насосных кожухов, компонентов распределительных устройств, корпусов клапанов и деталей с глубокими ребрами или множеством мелких функций. Он также более элегантно справляется с толстыми секциями, чем SMC, который предпочитает более однородные стенки.
Сравнение, которое решает проект
- Годовой объем. При объеме ниже примерно 500 деталей ручное укладывание обычно выигрывает по общей стоимости. При объеме выше нескольких тысяч выигрыш однозначно за формованием с согласованными формами.
- Косметические требования. Одна видимая сторона: ручное укладывание жизнеспособно. Две видимые стороны, четкие линии разделения, текстура, формованная в детали: SMC или BMC.
- Размерные допуски. Свободные допуски и крупные детали благоприятствуют открытому формованию. Повторяемые допуски с вставками благоприятствуют прессованию.
- Сложность детали. Глубокие ребра, выступы и множество вставок указывают на BMC. Крупные, относительно плоские, структурные панели указывают на SMC.
- Производительность материала. Ни один из процессов не обеспечивает направленной жесткости непрерывного углеродного волокна. Если деталь критична по жесткости, ответ — совершенно другой процесс.
Отделка поверхности: вопрос, который скрывается в каждом запросе на предложение
Покупатели часто просят о поверхности «Класса A», не определяя, что это означает для их продукта. В SMC качество формы, состав компаунда и параметры формования влияют на волнистость поверхности, пористость и адгезию краски. Форма, отполированная для видимой внешней панели, — это другой инструмент, чем тот, который создан для скрытой структурной детали, и разница в цене реальна.
Практический подход заключается в том, чтобы согласовать эталонный образец и стандарт приемлемости дефектов до того, как инструмент будет изготовлен. Этот единственный шаг предотвращает большинство споров, которые возникают при первой проверке статьи.
Где подходит Shengtian
Guangdong Shengtian Technology осуществляет прессование SMC и формование BMC наряду с пултрузией, намоткой, прессованием углеродного волокна и отверждением в автоклаве. Этот диапазон важен, когда семейство продуктов охватывает несколько требований — например, строительный компонент, формованный в SMC, в паре с пултрузионным армирующим профилем, или корпус в BMC с косметической накладкой из углеродного волокна.
Наши формы для вафельных коробок SMC FRP являются хорошим примером процесса, применяемого в строительстве: многоразовая опалубка, которая выдерживает многократные циклы отливки, с формованными ребрами и плотной, удобной для отделки бетона поверхностью. Мы рады рассмотреть чертеж детали и рекомендовать маршрут с наименьшей общей стоимостью при вашем объеме.