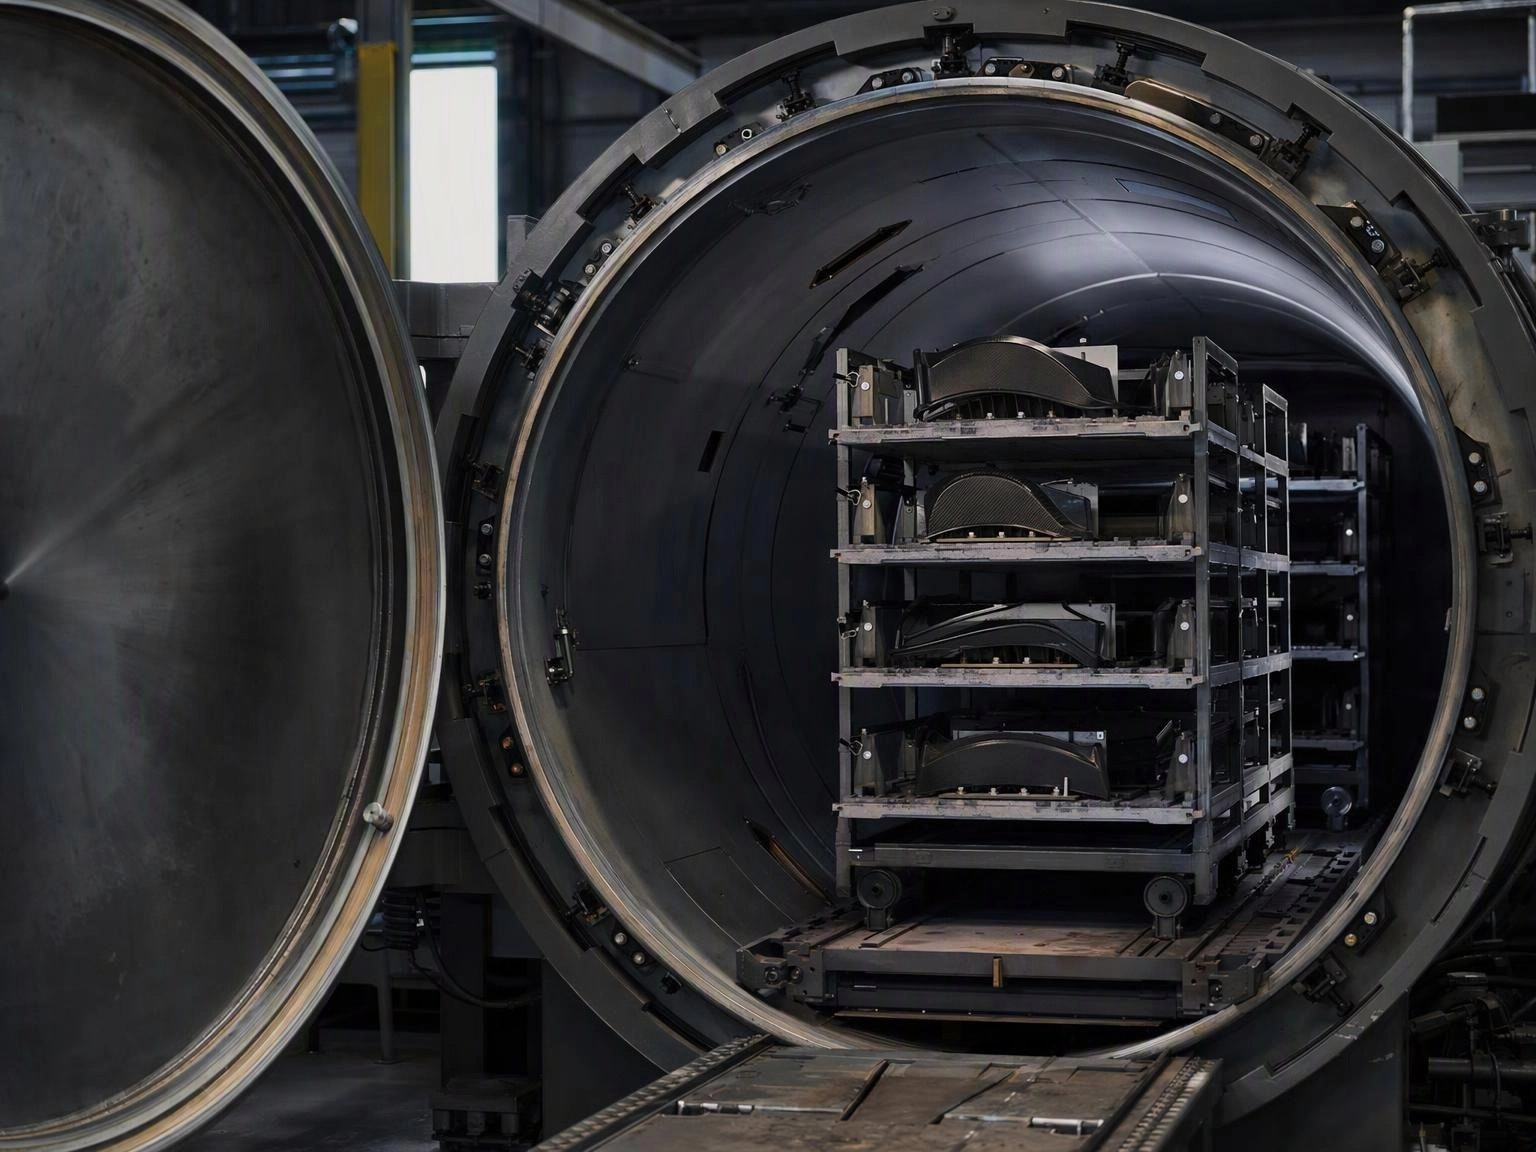
Для высокопроизводительных композитных деталей давление при отверждении является самым значительным фактором, влияющим на внутреннее качество. Автоклав одновременно применяет тепло и несколько бар давления, что позволяет устранить пустоты и консолидировать ламинированный материал до такой степени, которую вакуум сам по себе не может достичь. Вопрос для большинства проектов заключается в том, действительно ли деталь нуждается в таком качестве — потому что разница в стоимости значительна.
Что давление делает с ламинированным материалом
Во время отверждения смола течет, летучие вещества высвобождаются, и захваченный воздух должен выйти. Под воздействием только вакуума давление составляет примерно одну атмосферу. При давлении автоклава от 3 до 7 бар пустоты сжимаются гораздо более агрессивно, смола втягивается в сухие области, и объемная доля волокон увеличивается.
Результаты измеримы: меньшее содержание пустот, лучшая межслойная прочность на сдвиг, меньшее рассеяние в данных механических испытаний и поверхность, которая показывает меньшую пористость после отделки. Именно поэтому первичные структуры в аэрокосмической отрасли, гоночные компоненты и высококачественные косметические детали обычно обрабатываются в автоклаве.
Вне автоклава: что изменилось
Препреги вне автоклава (OOA) формулируются с учетом инженерной проницаемости, чтобы воздух и летучие вещества могли удаляться только под вакуумом. Современные системы OOA достигают содержания пустот, достаточно низкого для многих структурных приложений, хотя обычно не совсем соответствуют лучшим результатам автоклава.
Преимущества практичны: отсутствие давления в сосуде, возможность создания гораздо больших деталей без гигантского автоклава, меньшие затраты энергии и более быстрые циклы, когда печь сочетается с быстрой оснасткой. Для крупных конструкций — корпусах лодок, ветровых компонентах, архитектурных панелях, интерьере вагонов — OOA часто является единственным жизнеспособным маршрутом.
Сравнение, которое определяет решение
- Механические требования. Если деталь является первичной структурой с жесткими допусками, автоклав является консервативным выбором. Если это вторичная структура с хорошим запасом прочности, OOA обычно бывает достаточным.
- Размер детали. Размер автоклава является жестким ограничением; деталь, превышающая размеры сосуда, просто не может быть частью автоклава.
- Косметика. Давление автоклава снижает пористость поверхности, что сокращает время отделки видимых деталей. Экономия на рабочей силе может компенсировать часть стоимости автоклава.
- Объем. Автоклавы являются инструментами для серийного производства. Высокий объем мелких деталей лучше обслуживается методом компрессионного формования или пултрузии, где время цикла составляет минуты, а оснастка амортизируется на тысячи единиц.
- Оснастка. Оснастка для автоклава должна выдерживать давление и многократные термические циклы; оснастка из инвара или стали дорогая. OOA и пресс-оснастка могут часто использовать более легкие и дешевые материалы.
Где автоклав действительно необходим
По нашему опыту, автоклав оправдывает свои затраты в трех ситуациях: сложные сэндвич-структуры, где соединение сердечника и оболочки должно быть безупречным, толстые ламинированные материалы, где консолидация затруднена, и косметические детали, которые должны быть идеальными без тяжелой отделки. Кузовные детали для автоспорта, структурные компоненты БПЛА и премиум потребительские продукты с видимым переплетением попадают в эту категорию.
Для простых деталей постоянного сечения — труб, стержней, профилей — пултрузия или намотка под натяжением уже обеспечивают отличную консолидацию за небольшую часть стоимости, и автоклав добавляет немного.
Контроль процесса стоит больше, чем сосуд
Хорошо организованный процесс OOA превосходит плохо контролируемый автоклав. Переменные, определяющие качество, одинаковы в обоих случаях: точное размещение термопар, проверенная кривая отверждения, целостность пакета, скорость утечки и документированная прослеживаемость партии препрега и времени выхода. Покупатели, проводящие аудит поставщика, должны запрашивать записи об отверждении, а не просто фотографию давления сосуда.
Как Shengtian использует оба маршрута
Guangdong Shengtian Technology осуществляет отверждение в автоклаве для своих деталей из углеродного волокна, включая автомобильные кузовные компоненты и товары для образа жизни, где качество поверхности является продуктом, и использует пресс и пултрузии, когда нагрузка не оправдывает стоимость автоклава. Рекомендация делается исходя из требований к детали, а не из доступной мощности.
Отправьте нам деталь, нагрузку и косметический стандарт, и мы скажем вам, какой маршрут отверждения обеспечит это с наименьшими общими затратами — включая трудозатраты на отделку, которые экономит поверхность с меньшей пористостью.
Капот из углеродного волокна · Задний спойлер из углеродного волокна · Автомобильные детали