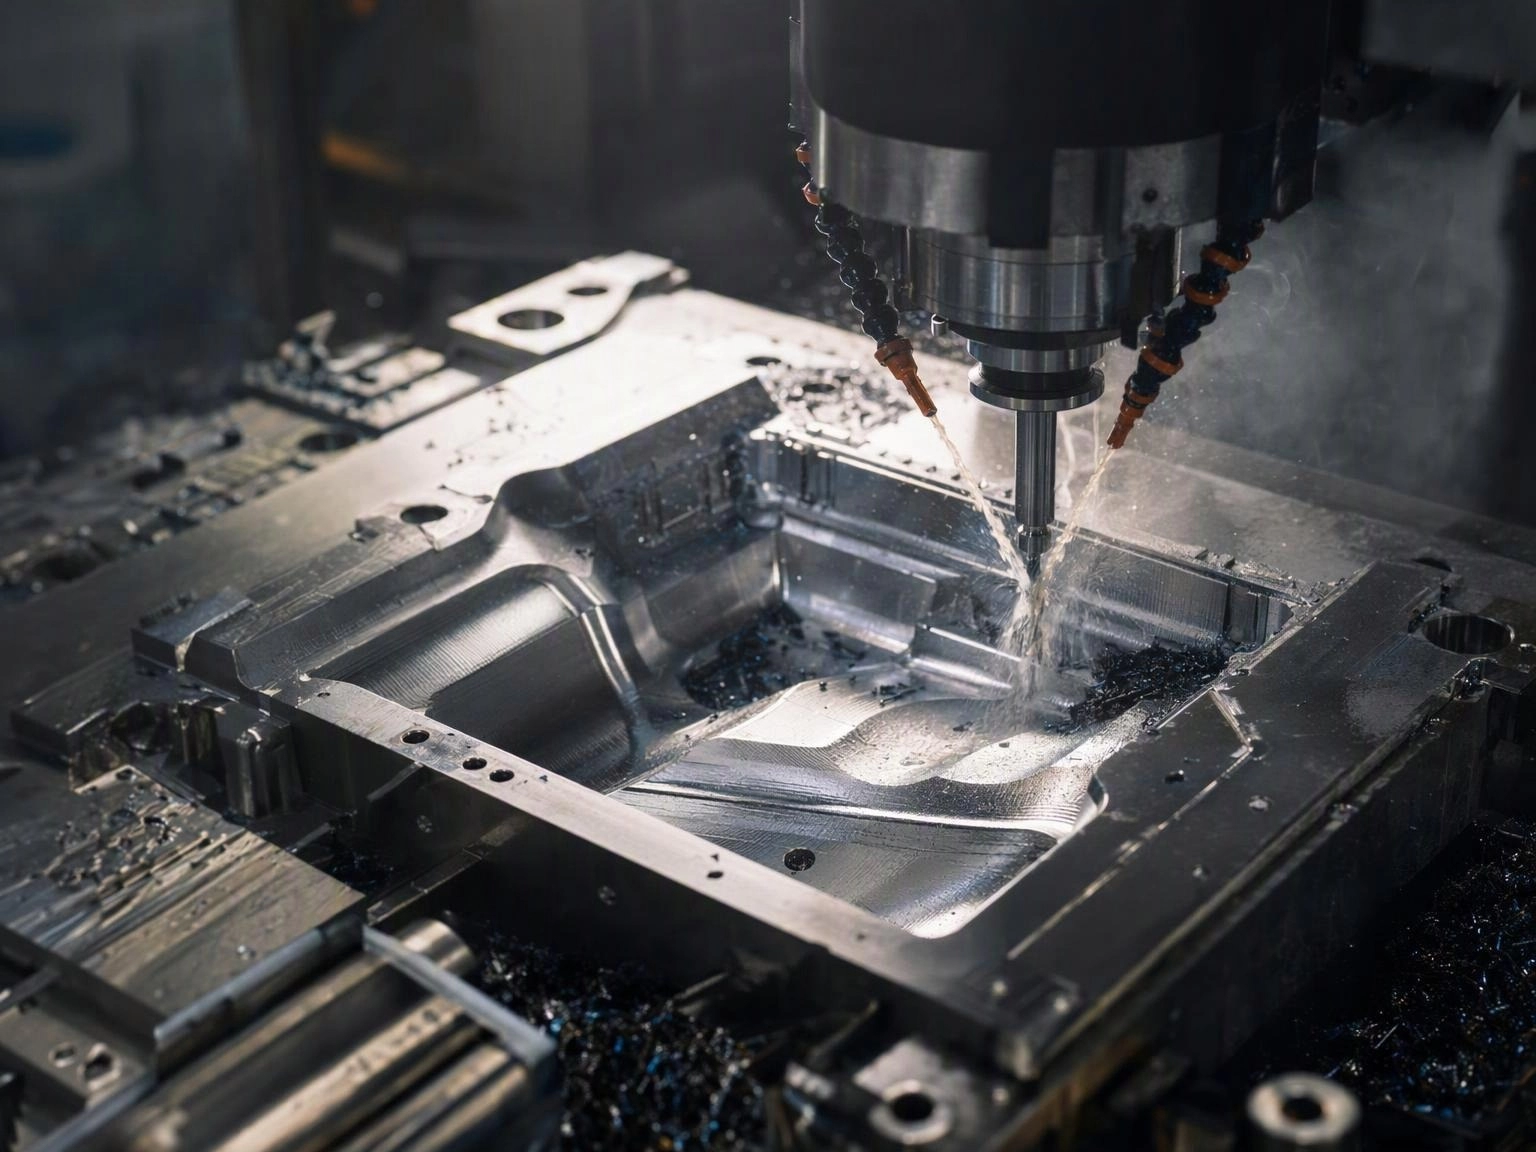
Trong các vật liệu composite, công cụ chính là sản phẩm. Độ dày tường, hoàn thiện bề mặt, vị trí đường phân cách, vị trí chèn và khả năng lặp lại kích thước đều được xác định bởi khuôn, không phải bởi người vận hành. Khi thép đã được cắt, việc thay đổi quyết định sẽ tốn kém gấp nhiều lần so với việc thay đổi trên bản vẽ.
Danh sách kiểm tra này là cuộc trò chuyện mà chúng tôi có với khách hàng trước khi phát hành một công cụ, và nó áp dụng cho cả khuôn nén, công cụ autoclave và trục cuốn cuộn.
Hình học: năm quyết định gây ra hầu hết các công việc làm lại
- Góc nghiêng. Các bộ phận composite cần có góc nghiêng để dễ dàng tháo ra, và lượng góc này phụ thuộc vào kết cấu bề mặt và độ sâu. Góc nghiêng không đủ sẽ tạo ra các bộ phận bị xước và công cụ bị hư hại; hai độ là điểm khởi đầu hợp lý cho một bề mặt thẩm mỹ mịn, nhiều hơn cho các khoang có kết cấu hoặc sâu.
- Bán kính. Các góc trong sắc nét tập trung ứng suất và khó lấp đầy mà không có khoảng trống. Bán kính trong tối thiểu là 3 mm, và tốt nhất là 5 mm, tránh cả hai vấn đề này.
- Đồng nhất độ dày tường. Sự thay đổi độ dày đột ngột tạo ra các vùng giàu nhựa hoặc thiếu nhựa và độ gradient đông cứng. Chuyển tiếp dần dần, lý tưởng là qua một chiều dài gấp vài lần sự khác biệt về độ dày.
- Vị trí đường phân cách. Trên một bộ phận thẩm mỹ, đường phân cách nên nằm trên một mặt ẩn hoặc dọc theo một cạnh tự nhiên. Quyết định điều này sau khi công cụ được xây dựng là cách mà các đường nối nhìn thấy cuối cùng xuất hiện ở mặt trước của sản phẩm.
- Hướng tháo khuôn. Các phần cắt cần có các thanh trượt hoặc công cụ có thể gập lại, cả hai đều làm tăng chi phí và bảo trì. Nếu có thể, thiết kế lại tính năng đó.
Độ dung sai: những gì quy trình thực sự có thể giữ
Các quy trình khác nhau giữ các độ dung sai khác nhau, và yêu cầu nhiều hơn những gì quy trình có thể cung cấp sẽ làm tăng chi phí mà không nâng cao chất lượng:
- Các hồ sơ kéo: mặt cắt được xác định bởi khuôn và rất dễ lặp lại; chiều dài được cắt theo đơn đặt hàng.
- Các ống cuốn cuộn: đường kính trong được xác định bởi trục và thường là kích thước chặt chẽ hơn; đường kính ngoài phụ thuộc vào độ dày tường.
- Các bộ phận ép khuôn: các đặc điểm được xác định bởi khuôn có thể lặp lại, nhưng sự biến dạng trên các bộ phận phẳng lớn phải được tính đến.
- Các bộ phận autoclave: chính xác về kích thước nhưng chịu tác động của độ đàn hồi trên hình học mỏng, cong.
Quy tắc thực tiễn: xác định hai hoặc ba kích thước quan trọng về chức năng và dung sai chúng chặt chẽ; để lại phần còn lại ở dung sai chung. Một bản vẽ mà mọi thứ đều ±0.05 mm là một bản vẽ sẽ được báo giá cao và kiểm tra chậm.
Các chèn và giao diện
Các chèn kim loại là nơi mà các bộ phận composite thường xuyên gặp sự cố trong quá trình sử dụng. Quyết định sớm:
- Các bu lông nào chịu tải, và theo hướng nào.
- Các chèn có được ép vào, dán vào, hay lắp đặt sau khi đông cứng.
- Cách đạt được sự cách ly điện hóa nơi carbon gặp nhôm.
- Các yêu cầu về lực kéo và mô-men xoắn là gì, và ai sẽ kiểm tra chúng.
Ép một chèn vào một bộ phận nén là rẻ và mạnh. Khoan và dán một chèn vào một ống đã đông cứng thì tốn kém và hoàn toàn phụ thuộc vào việc chuẩn bị bề mặt, đây là bước ít có thể kiểm soát nhất trong bất kỳ mối nối nào đã dán.
Thẩm mỹ: quyết định tiêu chuẩn trước khi làm công cụ
Đối với các bộ phận carbon nhìn thấy, công cụ xác định hoàn thiện có thể đạt được. Một khuôn được đánh bóng đến độ bóng gương hỗ trợ một lớp sơn trong suốt loại A; một khuôn có dấu công cụ sẽ truyền đạt qua. Quyết định:
- Các bề mặt nào là thẩm mỹ và bề mặt nào là ẩn.
- Liệu mẫu dệt có phải căn chỉnh với một cạnh hoặc trục cụ thể hay không.
- Sự biến dạng dệt chấp nhận được ở các góc và bán kính.
- Mục tiêu độ bóng, tham chiếu màu sắc và điều kiện ánh sáng kiểm tra.
Thỏa thuận một mẫu vật lý tại giai đoạn làm công cụ ngăn chặn cuộc tranh cãi cổ điển tại bài viết đầu tiên, nơi nhà máy và khách hàng đang nhìn vào cùng một bộ phận và không đồng ý về việc nó có chấp nhận được hay không.
Vật liệu và tuổi thọ công cụ
Các công cụ nguyên mẫu bằng MDF hoặc nhôm thì rẻ và nhanh nhưng có tuổi thọ ngắn và độ ổn định kích thước thấp. Các công cụ sản xuất bằng thép hoặc invar có chi phí cao hơn nhưng giữ được độ dung sai qua hàng trăm nghìn chu kỳ. Lựa chọn đúng phụ thuộc vào khối lượng và mức độ quan trọng của thẩm mỹ bộ phận — một công cụ sản xuất cho một bộ phận nhìn thấy là đáng đầu tư vì hoàn thiện bề mặt là thứ mà khách hàng mua.
Xác nhận trước khi sản xuất hoàn toàn
Trước khi cam kết với một lô sản xuất hoàn toàn, hãy xác nhận: báo cáo kích thước bài viết đầu tiên so với bản vẽ, hồ sơ vật liệu và đông cứng, một mẫu thẩm mỹ được phê duyệt so với mẫu chính, và ít nhất một bộ phận phá hủy hoặc cắt ngang để xác minh độ dày tường và nội dung khoảng trống ở những nơi quan trọng. Đây là một chi phí nhỏ giúp ngăn chặn một chi phí rất lớn.
Cách Shengtian xử lý công cụ
Công ty Công nghệ Shengtian Quảng Đông thiết kế và xây dựng công cụ trong nhà cho các quy trình kéo, cuốn cuộn, ép khuôn và autoclave, điều này có nghĩa là phản hồi DFM đến trước khi công cụ được cắt thay vì như một yêu cầu thay đổi sau đó. Các kỹ sư của chúng tôi xem xét góc nghiêng, bán kính, đường phân cách, chiến lược chèn và tiêu chuẩn thẩm mỹ như một phần của báo giá, và sản xuất một mẫu coupon từ công cụ sản xuất để phê duyệt nơi mà ngoại hình là quan trọng.
Gửi một mô hình 3D hoặc một bản vẽ và chúng tôi sẽ trả lại một đánh giá DFM với các độ dung sai mà chúng tôi có thể giữ và chi phí công cụ theo khối lượng của bạn.