Практически каждый запрос на углеродные трубки начинается с одних и тех же трех чисел: внешний диаметр, внутренний диаметр и длина. Однако эти три числа могут быть удовлетворены как минимум двумя совершенно разными производственными маршрутами, и выбранный вами маршрут определяет, как будет работать готовая деталь, как она будет выглядеть и какова будет ее стоимость при массовом производстве.
В этой статье сравниваются два процесса, которые чаще всего используются для углеродных и стеклопластиковых труб — пултрузия и намотка — с точки зрения инженера-дизайнера или менеджера по закупкам, который впервые специфицирует деталь.
Что делает пултрузия
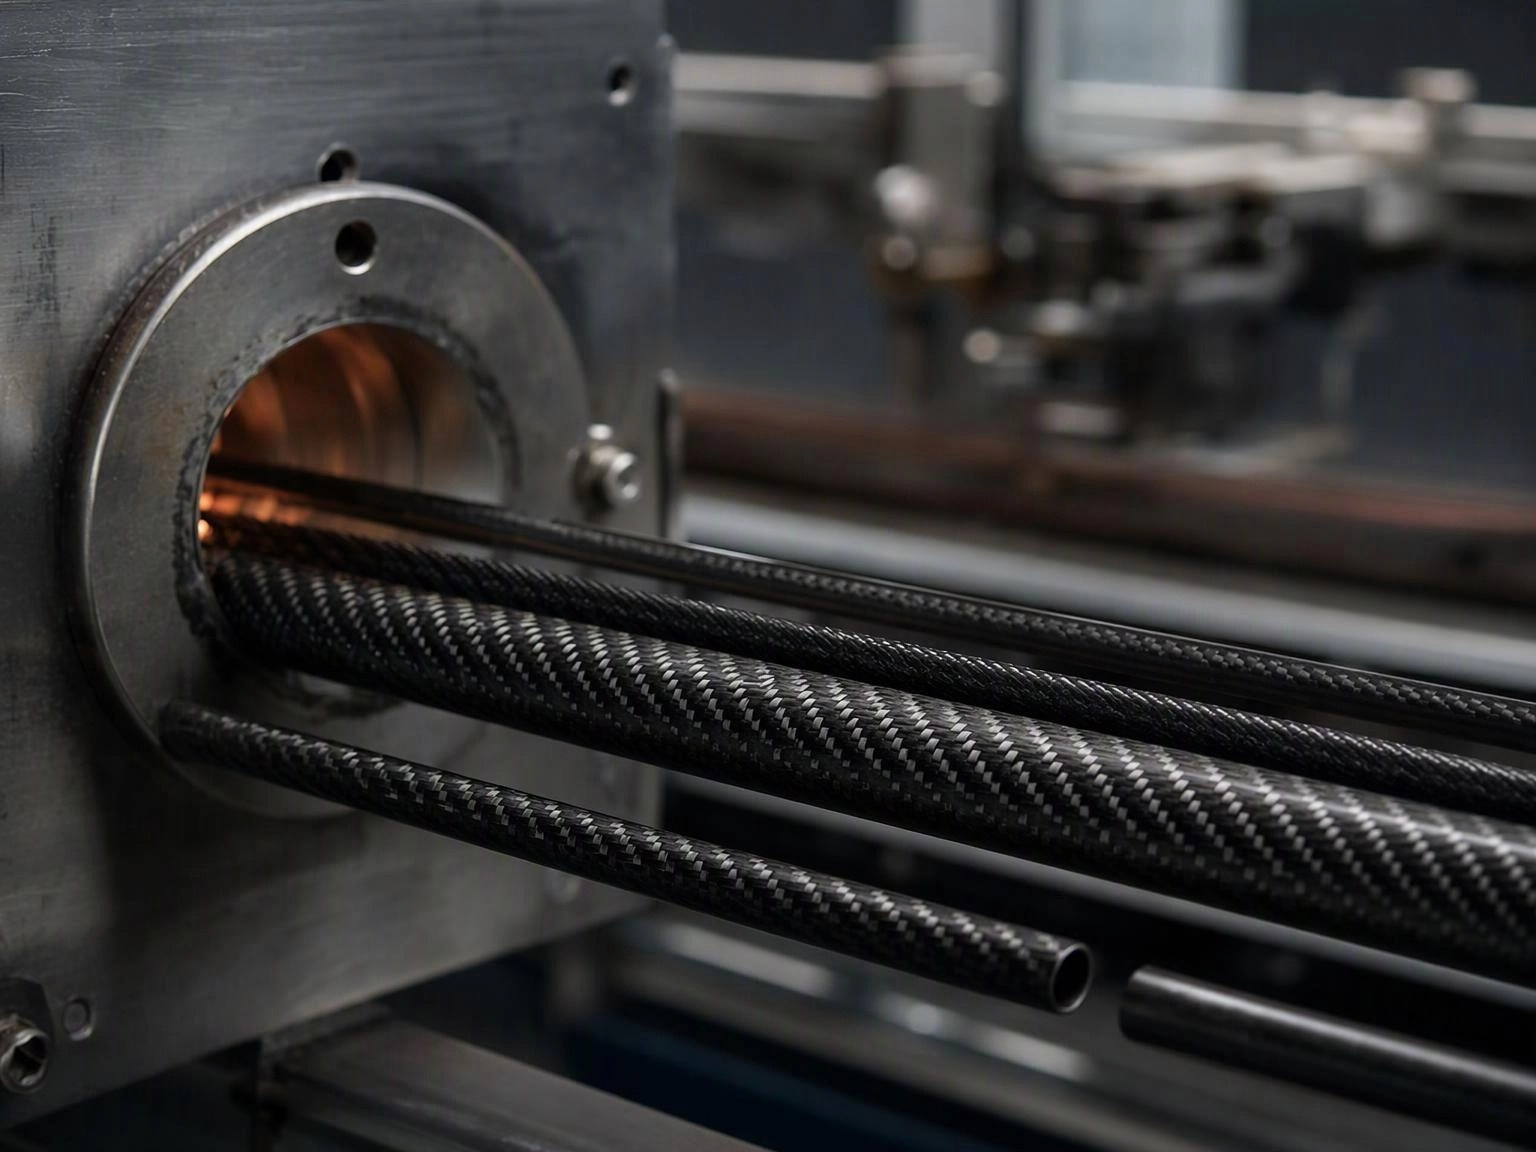
При пултрузии сухие волокна непрерывно протягиваются через ванну с смолой, а затем через нагретую стальную матрицу, которая задает поперечное сечение. В результате получается деталь с постоянным профилем: стержень, круглая труба, квадратная труба, плоская полоса или индивидуальный профиль, производимая в длинных партиях и нарезаемая на нужную длину после.
Поскольку волокна протягиваются по прямой линии и удерживаются под натяжением, пултрузионная труба обладает высокой эффективностью в осевом направлении. Объемная доля волокна обычно выше, чем в ручных процессах, содержание пустот низкое, а процесс достаточно повторяемый, чтобы толщина стенки могла поддерживаться в узком диапазоне, как только матрица стабилизируется.
- Лучше всего для: прямые конструктивные элементы под натяжением или изгибом — руки дронов, ноги штатива, палаточные штыри, ручки инструментов, промежутки в раме, изолирующие стержни.
- Направление прочности: определяется 0° осевыми волокнами. Прочность на сжатие сравнительно низкая, если не добавлен тканый или плетеный слой.
- Инструменты: одна матрица на поперечное сечение. Стоимость амортизируется на длинных пробегах, поэтому пултрузия становится очень экономичной при производстве свыше нескольких тысяч метров.
- Отделка: гладкая поверхность, формируемая матрицей, обычно с видимой осевой линией волокна, а не тканым косметическим узором.
Что делает намотка
Намотка начинается с предварительно пропитанного углеродного волокна. Препрег укладывается на стальной мандрел, оборачивается под натяжением для создания необходимой толщины стенки, затем отверждается — часто под термоусадочной лентой в печи — и, наконец, мандрел извлекается.
Поскольку материал представляет собой плоский лист, оборачиваемый вокруг оси, волокна следуют по окружности, а не по длине. Этот единственный факт изменяет механическое поведение: намотанная труба отлично работает в направлении окружности и обладает устойчивостью к давлению, и это естественный путь для всего, что требует тканевой косметической поверхности.
- Лучше всего для: видимых деталей и продуктов, где важен внешний вид — бильярдные кии, треккинговые палки, велосипедные трубы, руки дронов с отделкой 3K, косметические корпуса.
- Направление прочности: сильна в окружности и кручении. Осевое жесткость зависит от угла укладки, поэтому можно использовать укладку 0/90, когда важна жесткость на изгиб.
- Инструменты: мандрелы намного дешевле, чем матрицы для пултрузии, что делает намотку жизнеспособной начиная с нескольких сотен штук.
- Отделка: ткань видна через смолу, уровень блеска можно контролировать от матового до зеркального, а цветные или 3K узоры легко достигаются.
Сравнение, которое имеет значение в предложении
Когда оба процесса могут производить одну и ту же номинальную трубу, решение обычно сводится к четырем компромиссам:
- Жесткость на грамм. Если деталь является прямой балкой и косметика не важна, пултрузия обычно выигрывает: больше осевых волокон при том же весе.
- Косметика. Если клиент увидит деталь, выигрывает намотка. Пултрузионную трубу можно покрасить, но воспроизвести глубокую ткань 3K нецелесообразно.
- Допуск стенки. Пултрузионная стенка задается матрицей и постоянна по длине. Намотанная стенка строится слой за слоем, поэтому допуск зависит от количества слоев и контроля мандрела.
- Объем и длина. Непрерывная пултрузия подходит для длинных размеров и большого объема. Намотка подходит для коротких размеров, толстых стенок и смешанных SKU.
Где пересекаются два процесса
Многие продукты на самом деле нуждаются в обоих поведениях. Рука дрона может нуждаться в осевой жесткости для нагрузок во время полета и прочности на сжатие в месте крепления мотора; треккинговая палка нуждается в жесткости на изгиб в стержне и устойчивости к сжатию в замковом соединении. В этих случаях практическим решением часто является гибрид: пултрузионное ядро с обернутым косметическим или окружностным слоем, или намотанная труба с процентом 0° слоев.
Это разговор, который стоит провести с заводом до окончательной заморозки чертежей, потому что последовательность укладки влияет как на цену, так и на минимальный объем заказа.
Как Shengtian подходит к спецификации труб
Guangdong Shengtian Technology управляет как линиями пултрузии, так и намотки под одной крышей, производя углеродные и стеклопластиковые стержни, круглые трубы, квадратные трубы и индивидуальные профили. Поскольку оба маршрута находятся в доме, рекомендация основана на применении, а не на том, какая машина свободна. Типичные входные данные, которые мы запрашиваем, это случай нагрузки, косметические требования, рабочая температура и годовое количество — на основе этого можно предложить процесс и укладку вместе с реалистичным диапазоном допуска.
Если вы все еще на этапе сравнения вариантов, отправьте чертеж или даже эскиз с целевыми размерами, и мы вернемся с рекомендованным процессом, планом образцов и ориентировочной ценой для обоих маршрутов.
Углеродные стержни · 3K намотанные трубы · Углеродные квадратные трубы