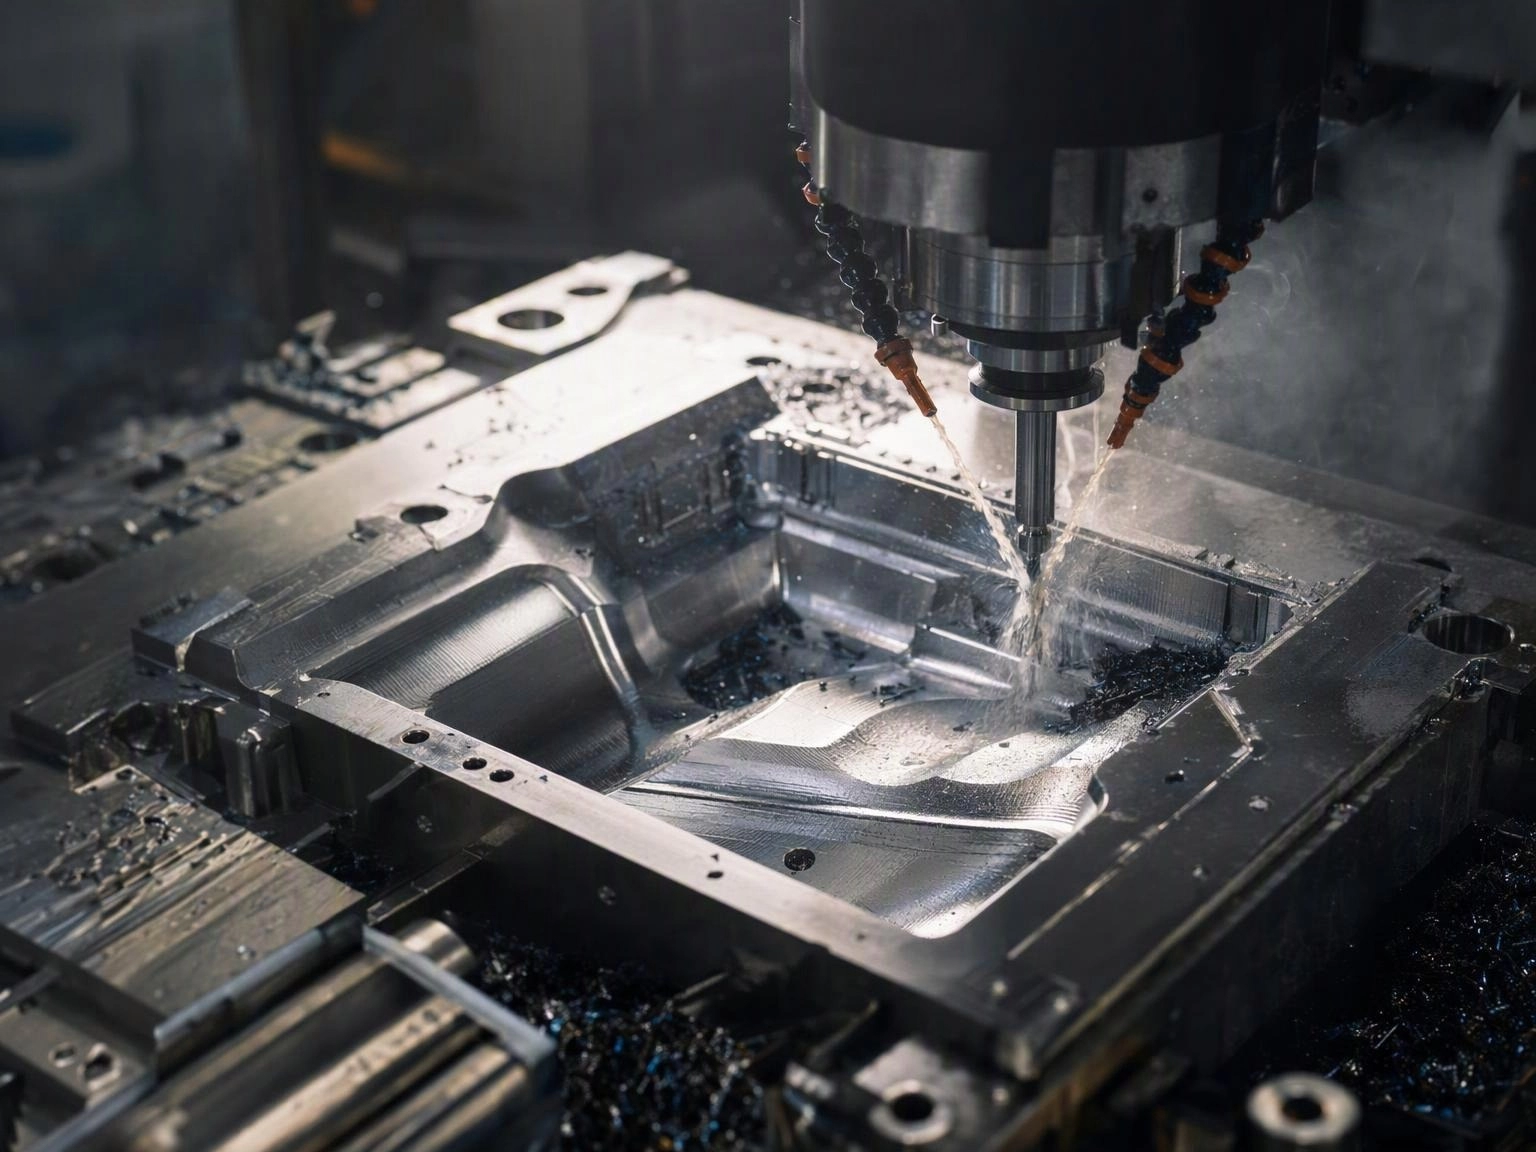
В композитах инструмент является продуктом. Толщина стенки, качество поверхности, положение линии разделения, расположение вставок и повторяемость размеров определяются формой, а не оператором. Как только сталь нарезана, изменение решения стоит в разы дороже, чем изменение на чертеже.
Этот контрольный список — это разговор, который мы ведем с клиентами перед выпуском инструмента, и он одинаково применим к компрессионным формам, автоклавным инструментам и мандрелям для обмотки.
Геометрия: пять решений, которые вызывают наибольшее количество переделок
- Угол наклона. Композитные детали нуждаются в наклоне для легкого извлечения, и его величина зависит от текстуры поверхности и глубины. Недостаточный наклон приводит к поврежденным деталям и инструментам; два градуса — разумная отправная точка для гладкой косметической поверхности, больше для текстурированных или глубоких полостей.
- Радиусы. Острые внутренние углы концентрируют напряжение и трудно заполняются без пустот. Минимальный внутренний радиус 3 мм, а предпочтительно 5 мм, избегает обеих проблем.
- Однородность стенки. Резкие изменения толщины создают зоны с избытком или недостатком смолы и градиенты отверждения. Переходите постепенно, желательно на длине, в несколько раз превышающей разницу в толщине.
- Положение линии разделения. На косметической детали линия разделения должна находиться на скрытой стороне или вдоль естественного края. Принятие этого решения после постройки инструмента приводит к появлению видимых швов на лицевой стороне продукта.
- Направление извлечения. Подрезы требуют слайдов или складного инструмента, что увеличивает стоимость и требует обслуживания. Где возможно, переработайте эту деталь.
Допуски: что процесс может реально выдержать
Разные процессы имеют разные допуски, и запрос на большее, чем процесс может обеспечить, увеличивает стоимость без повышения качества:
- Пултрудированные профили: поперечное сечение задается матрицей и очень повторяемо; длина нарезается по заказу.
- Трубы с обмоткой: внутренний диаметр задается мандрелем и обычно является более узким размером; внешний диаметр зависит от толщины стенки.
- Детали, формованные под давлением: характеристики, определенные формой, повторяемы, но необходимо учитывать деформацию больших плоских деталей.
- Автоклавные детали: размеры точные, но подвержены пружинистости на тонкой, изогнутой геометрии.
Практическое правило: определите два или три критически важных размера и задайте им строгие допуски; остальные оставьте с общими допусками. Чертеж, где все ±0.05 мм, будет оценен высоко и проверен медленно.
Вставки и интерфейсы
Металлические вставки — это места, где композитные детали чаще всего выходят из строя в эксплуатации. Решите заранее:
- Какие крепежи несут нагрузку и в каком направлении.
- Будут ли вставки формоваться, склеиваться или устанавливаться после отверждения.
- Как достигается гальваническая изоляция, когда углерод встречается с алюминием.
- Каковы требования к выдергиванию и крутящему моменту, и кто их тестирует.
Формование вставки в компрессионной детали дешевое и прочное. Сверление и склеивание вставки в отвержденной трубе дорогое и полностью зависит от подготовки поверхности, что является наименее контролируемым этапом в любом склеенном соединении.
Косметика: определите стандарт до создания инструмента
Для видимых углеродных деталей инструмент определяет достижимую отделку. Форма, отполированная до зеркального блеска, поддерживает прозрачное покрытие класса A; форма с следами инструмента будет просвечивать. Решите:
- Какие поверхности являются косметическими, а какие скрытыми.
- Должен ли рисунок ткани совпадать с конкретным краем или осью.
- Допустимые искажения ткани на углах и радиусах.
- Цель блеска, цветовая ссылка и условия освещения для инспекции.
Согласование физического образца на этапе создания инструмента предотвращает классический спор на первом изделии, когда фабрика и клиент смотрят на одну и ту же деталь и не согласны, приемлема ли она.
Материал и срок службы инструмента
Прототипные инструменты из МДФ или алюминия дешевы и быстры, но имеют короткий срок службы и низкую размерную стабильность. Производственные инструменты из стали или инвара стоят дороже, но сохраняют допуски на протяжении сотен тысяч циклов. Правильный выбор зависит от объема и от того, насколько важна косметика детали — производственный инструмент для видимой детали стоит инвестиций, потому что отделка поверхности — это то, что покупает клиент.
Валидация перед полной производственной серией
Перед тем как приступить к полной партии, подтвердите: отчет о размерах первого изделия по чертежу, записи о материале и отверждении, одобренный косметический образец по образцу, и как минимум одна разрушительная или секционированная деталь для проверки толщины стенки и содержания пустот там, где это важно. Это небольшая стоимость, которая предотвращает очень большие затраты.
Как Шэнтьян обрабатывает инструменты
Guangdong Shengtian Technology разрабатывает и строит инструменты самостоятельно для процессов пултрузионного, рулонного наматывания, компрессионного формования и автоклавирования, что означает, что обратная связь по DFM поступает до того, как инструмент будет нарезан, а не как запрос на изменение позже. Наши инженеры рассматривают наклон, радиусы, линии разделения, стратегию вставок и косметические стандарты как часть котировок и производят образец купона из производственного инструмента для одобрения, когда внешний вид имеет критическое значение.
Отправьте 3D-модель или чертеж, и мы вернем обзор DFM с допусками, которые мы можем выдержать, и стоимостью инструмента при вашем объеме.
Листы углеродного волокна · Автомобильные детали · SMC формованные детали